2026/09/22 21:57
酢酸セルロースフィラメントは販売を開始してから3年になります。基本的にリピーターはそれほど多くありません。中には研究用途で使っておられる方もいらっしゃるのですが、試しに一回使ってみてそれきりということが多いように感じます。
この樹脂のフィラメントは他社さんでも販売されていますが、レビューをほとんど見かけません。生分解素材でのものづくりというのがまだ浸透していないとか、フィラメントの吸湿管理が大変だということもあるのでしょうが、ほかのフィラメントと違うクセを言葉でどう表現していいのかわからない、ということも大きいのではと推測しています。
過去にフィラメントの試作をやっていた際、サンプルを何人かのユーザーさんにお出ししてきたのですが、うまく使えた方もいた一方で、苦戦している方もいました。
私自身も何かほかのフィラメントとは違うよねと感じてはいながら、何が原因なのかよくわかっていなかったのですが、繰り返し樹脂を変えてフィラメントを作り、3Dプリント条件を出し直しする中で、何となく全体像がわかってきたように思います。完全ではありませんが、本記事で一部をまとめておきます。
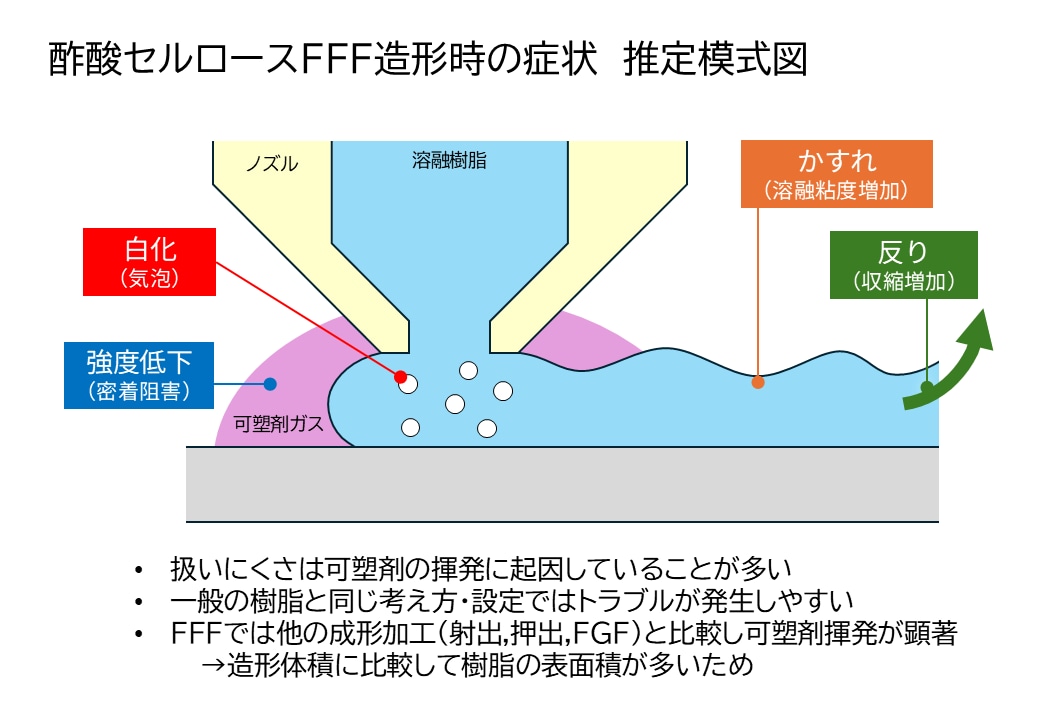
酢酸セルロース造形時の症状と推定模式図です。よく起きるのが、線のかすれ、白化、反り、強度低下です。これらは可塑剤の揮発に起因していることが多いと考えています。
かすれ:可塑剤揮発でノズル内の溶融粘度が上がるため、経時でノズル内圧が上がり、エクストルーダー追従性が悪くなるために起きる
白化:可塑剤揮発で樹脂に気泡が発生する。加減速を繰り返す箇所(細く入り組んだ場所)で起きやすい(実効フィードレートが下がるため)
反り:可塑剤揮発分、樹脂の体積が減るために発生する。白化同様に加減速を繰り返す箇所で起きやすい
強度低下:可塑剤ガスがノズル周辺を覆い、樹脂のぬれや定着を阻害するために起きる。
一般の樹脂と同じ考え方・設定ではトラブルが発生しやすいです(きれいに出すため、線幅を細くしてエクストルーダー負荷を減らす方向で調整している人ほど苦労していることが多い印象)
酢酸セルロースは他の成形加工(射出,押出,FGF)でも使われていますが、それほど可塑剤揮発が問題になることは多くないようです。FFF(Fused Filament Fabrication : フィラメント式の3Dプリンタ)は体積に比較して樹脂の表面積が多く、体積当たりの可塑剤揮発量が大きいからではないかと推測しています。
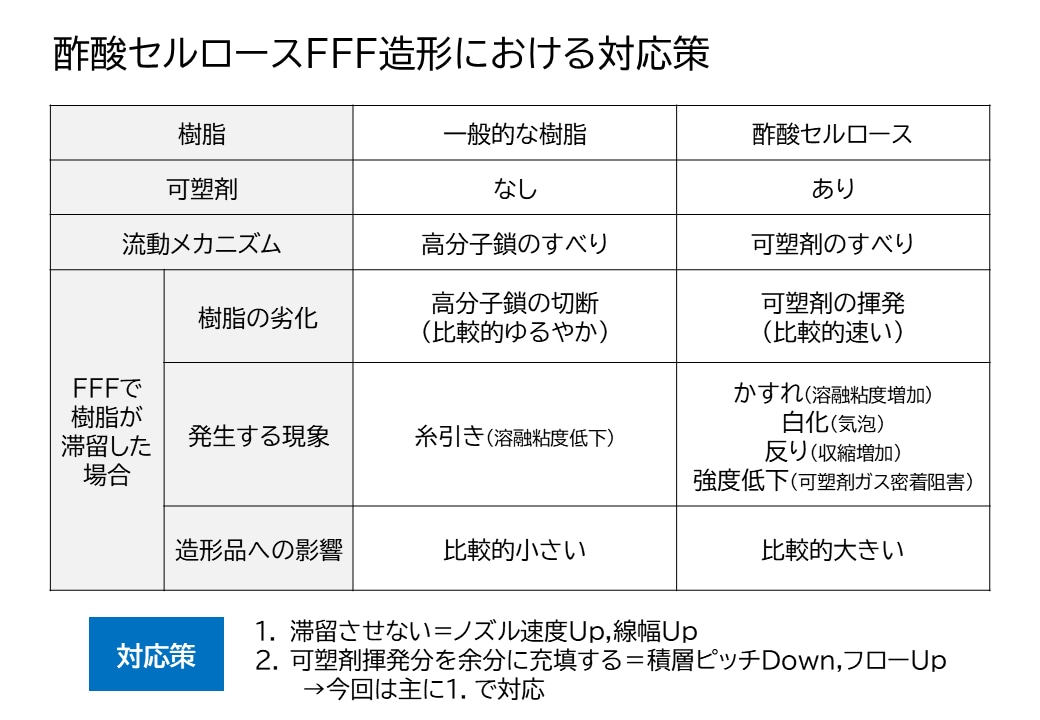
ではどのように対応策を打てばいいのでしょうか。基本的には二つです。
樹脂が滞留するから可塑剤が揮発するわけで、ノズルを速く通過させて樹脂を滞留させなければいいというのが一つ目の考え方です。具体的にはノズル速度Up,線幅Upが対策になります。
しかしプリンターによってはエクストルーダーに制約があり、それほどフィラメント送り速度が上げられないことがあります。それと、どんなプリンターでもファーストレイヤーでは速度が上げられません。そのような場合には、二つ目の考え方として、可塑剤揮発分で減った体積分を余分に充填するという方法があります。具体的には積層ピッチDown,フローUpが対策になります。
今試作している酢酸セルロースフィラメントの造形では高速造形プリンタを使っており、基本的には1.の考え方で条件設定しています。ただ、ファーストレイヤーではどうしてもこの対応はとれないため、ファーストレイヤーのみ2.の考え方で設定を行っています。
他のフィラメントとは挙動が違うとあらかじめ分かったうえで調整すれば、それほど扱いにくいものでもないというのが私の考えです。上記の記載内容が条件に反映されているかどうかが、使いこなしを分けているように思います。

